金属增材制造零件的断裂与疲劳特性 全面回顾与展望
引言
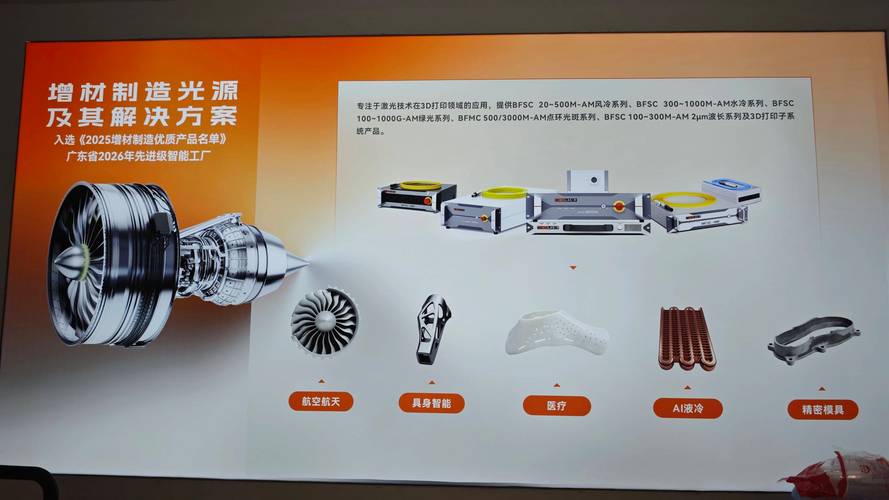
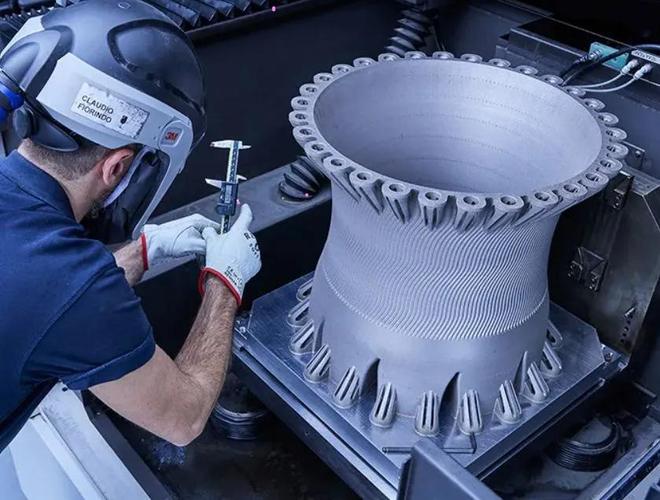
金属增材制造(Additive Manufacturing, AM)技术,如激光粉末床熔融(LPBF)、电子束熔化(EBM)、定向能量沉积(DED)等,因其能够直接成形复杂几何形状、定制化内部结构及缩短制造周期,已在航空航天、生物医疗、模具制造等领域得到广泛应用。逐层堆积的制造原理 inevitably 引入独特的微观结构、内部缺陷(气孔、未熔合、裂纹)及残余应力,这些因素显著影响零件的断裂与疲劳性能。本文旨在全面回顾金属增材制造零件在断裂与疲劳方面的研究进展,关键影响因素、表征方法及改善策略,并对未来研究方向进行展望。
1. 增材制造金属的微观结构与缺陷特征
1.1 独特的热历史与微观结构
增材制造过程涉及快速凝固(冷却速率可达10^4–10^6 K/s)、多次热循环及陡峭温度梯度,导致晶粒形态(柱状晶、等轴晶)、亚结构(胞状亚晶)、织构及相组成与传统工艺显著不同。例如,LPBF成形的316L不锈钢常形成贯穿熔池的柱状晶,而EBM成形的Ti-6Al-4V则呈现α′马氏体或α+β层状结构。
1.2 常见缺陷类型
- 气孔:由粉末空心、气体卷入或蒸发元素困留形成,尺寸多在10–100 μm。
- 未熔合:层间或道间因能量输入不足导致的扁平状缺陷,尖锐边缘易引发应力集中。
- 裂纹:凝固裂纹、液化裂纹及残余应力驱动的冷裂纹,尤其在镍基高温合金、铝合金中常见。
- 表面粗糙度:阶梯效应及部分熔化粉末粘附,导致表面粗糙度Ra达10–50 μm。
这些缺陷作为应力集中源,显著降低断裂韧性和疲劳寿命。
2. 断裂特性
2.1 断裂韧性
与传统锻造/铸造材料相比,增材制造金属的断裂韧性往往呈现各向异性且波动较大。多数研究报道LPBF Ti-6Al-4V的KIc为40–60 MPa·m^0.5,低于锻造态(75–90 MPa·m^0.5),主要归因于气孔、未熔合及柱状晶界的弱结合。通过热等静压(HIP)可闭合部分缺陷,韧性可恢复至接近锻造水平。
2.2 断裂机制
- 缺陷主导断裂:裂纹优先从气孔或未熔合处萌生,聚合导致最终失效。
- 各向异性:沿沉积方向的断裂韧性常低于横向,因柱状晶界及层间弱面。
- 残余应力效应:拉伸残余应力降低有效断裂抗力,而压缩残余应力可提高近表面韧性。
2.3 影响因素
- 构建方向:水平试样韧性通常高于垂直试样。
- 后处理:HIP、固溶+时效处理可改变相组成及缺陷状态。
- 合金体系:钛合金、镍基合金、铝合金对缺陷敏感性差异大。
3. 疲劳特性
3.1 高周疲劳(HCF)
增材制造零件的疲劳强度通常仅为锻造件的50–70%,且数据分散性大。缺陷尺寸、位置及形态是控制疲劳寿命的关键。Murakami等提出的√area模型常用于预测缺陷引起的疲劳极限。例如,LPBF 316L的疲劳极限约150–200 MPa(10^6循环),而锻造态可达250–300 MPa。
3.2 低周疲劳(LCF)
在应变控制下,增材制造金属可能表现出循环软化或硬化,取决于微观结构。未熔合缺陷导致早期裂纹萌生,缩短LCF寿命。表面粗糙度亦促进多源萌生。
3.3 疲劳裂纹扩展
裂纹扩展门槛值ΔKth常因残余应力和微观结构而异。柱状晶界可能加速或偏转裂纹,而等轴细晶结构可提高阻力。缺陷聚合可导致局部加速扩展,但不一定改变Paris区斜率。
3.4 影响疲劳性能的关键因素
- 缺陷:气孔>50 μm显著降低寿命;未熔合危害更大。
- 表面状态:机加工或化学抛光可提高疲劳寿命2–5倍。
- 残余应力:喷丸、激光冲击强化引入压应力,提升疲劳极限。
- 后处理:HIP+热处理可消除缺陷并调控 microstructure,使疲劳性能接近锻件。
- 构建参数:激光功率、扫描速度、层厚等影响缺陷密度及残余应力。
4. 改善断裂与疲劳性能的策略
- 工艺优化:通过参数窗口(如体积能量密度)降低缺陷;使用预热基板减少残余应力。
- 后处理:HIP、热处理、表面机械加工/抛光、喷丸、激光冲击强化。
- 合金设计:添加细化剂(如LaB6、TiB2)促进等轴晶,减少各向异性。
- 原位监测与机器学习:利用熔池监测、CT扫描及机器学习预测缺陷,实现闭环控制。
- 结构设计:避免高应力集中区域,采用拓扑优化减小缺陷敏感部位应力。
5. 挑战与展望
尽管取得显著进展,仍面临以下挑战:
- 缺陷-性能定量关系:需建立统计模型,关联缺陷尺寸/位置/形态与疲劳寿命。
- 多轴疲劳与复杂载荷:实际工况常涉及多轴、变幅载荷,研究尚不充分。
- 环境效应:腐蚀、高温下的疲劳-蠕变交互作用需深入。
- 标准与认证:缺乏统一的测试标准与缺陷接受准则,阻碍工业化应用。
- 原位表征:发展同步辐射CT、SEM-DIC等技术,实时观察裂纹萌生与扩展。
- 材料体系扩展:高熵合金、金属基复合材料等增材制造疲劳研究尚处初期。
未来趋势将聚焦于“工艺-缺陷-微观结构-性能”一体化调控,结合高通量实验与机器学习,实现增材制造零件疲劳性能的可预测、可定制。
结论
金属增材制造零件的断裂与疲劳特性受缺陷、微观结构、残余应力及表面状态共同支配。通过工艺优化、后处理及合金设计,可显著改善性能,但与传统锻件仍有差距。实现高可靠性应用需深入理解缺陷与疲劳寿命的定量关系,发展原位监测及智能控制策略。随着标准体系完善及多学科交叉融合,增材制造金属零件有望在关键承载领域替代传统制造,推动制造业变革。
如若转载,请注明出处:http://www.meisijs.com/product/27.html
更新时间:2026-10-11 18:24:20